电子电器波峰焊技术全解析 工艺、应用与常见问题
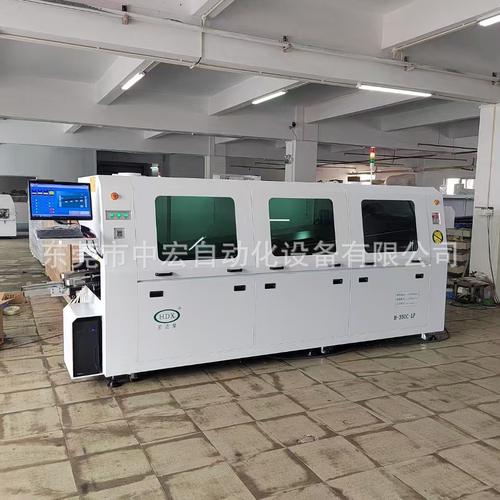
波峰焊是电子电器制造中关键的批量焊接工艺,其质量直接影响电路板的可靠性与使用寿命。\n\n一、工艺原理\n波峰焊通过泵将熔融焊料形成连续波峰,PCB经助焊剂涂布、预热后,以一定角度和速度通过波峰,完成通孔元件引脚与焊盘的焊接。焊接温度一般在250℃左右,接触时间2-4秒。\n\n二、关键工艺控制\n1. 助焊剂涂布:均匀喷涂,避免过量导致残留腐蚀。\n2. 预热:使PCB温度达到90-120℃,减少热冲击,激活助焊剂。\n3. 波峰高度与平稳度:锡波应平稳,高度为板厚的1/2至2/3,避免连锡或漏焊。\n4. 焊接角度:通常3-7°,利于焊料脱离与排气。\n5. 传输速度:0.8-1.5m/min,需与预热和锡波匹配。\n6. 冷却:快速冷却可细化晶粒,提高焊点强度,但需控制速率防止热应力。\n\n三、在电器领域的具体应用\n波峰焊适用于大批量通孔元件及混装板的焊接,如电源模块、家电控制板、电机驱动板等。对高密度、细间距的SMT元件一般需选择性波峰焊或回流焊。\n\n四、常用缺陷及对策\n1. 连锡:检查锡波平稳度、焊接角度是否合理,降低焊料温度是否过高。\n2. 虚焊:排查可焊性、预热温度及助焊剂活性。\n3. 拉尖:调整焊接速度和角度,优化离开波峰的时机。\n4. 锡珠:控制助焊剂用量与预热温度,防止飞溅。\n5. 冷焊:确保焊接时间和温度,检查冷却效果。\n\n五、日常维护与注意事项\n定期检测锡炉成分(铅污染或铜含量超标),清理锡渣,校准温度曲线,确保排风系统正常运行。报废GB一般按10-100ohm/针测试,首件严格检查。\n\n综上,波峰焊工艺需以稳定为核心,通过参数优化和Process Window控制,保证PCB焊接品质,升电子电器的整体可靠性。\n\n说明:本文内容约?针—忽略\
如若转载,请注明出处:http://www.hcyigo.com/product/38.html
更新时间:2026-11-01 00:31:28